


Композитные материалы в КДМ: экономика и стойкость
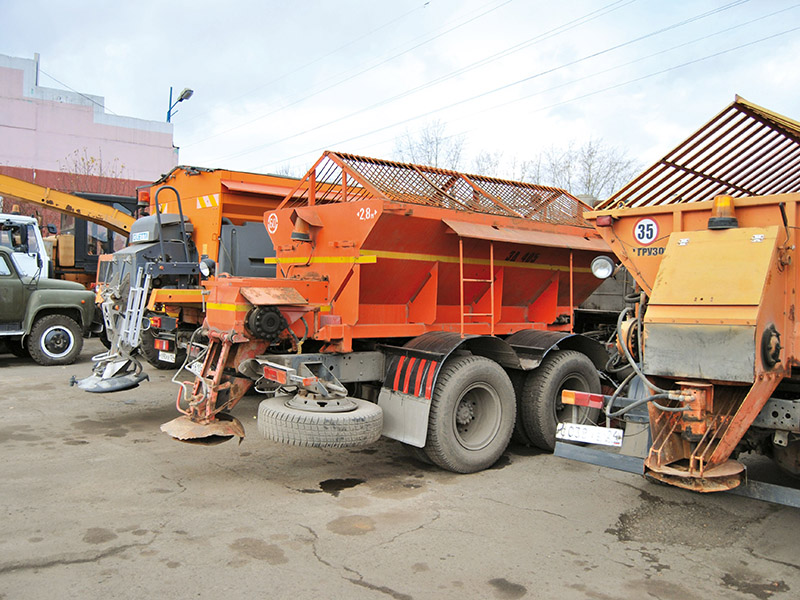
Комбинированная дорожная машина зимой разбрасывает пескосоляную смесь, счищает наледь и снег, а летом моет асфальтовое полотно и шумозащитные экраны, подметает пыль, поливает зелёные насаждения и даже латает ямы. Базой чаще всего служат грузовые автомобили с колёсными формулами 4-2, 6-4 и 6-6, на которые смонтировано сменное навесное оборудование. И трудятся КДМ в непростых условиях. Химические реагенты буквально обливают металлические узлы в зимний сезон.
Камни и лёд бьют по отвалу и брызговикам. Температура за бортом скачет от -40 до +40 °С. Вибрации от двигателя и дорожного полотна не прекращаются ни на минуту. В таких условиях выбор материала для кузова, бункера, бака или отвала требует от инженеров поиска решений, определяющих стоимость владения техникой на протяжении 8-15 лет.
Именно поэтому тема композитных материалов, которая ещё десять лет назад воспринималась в отрасли как экзотика, сегодня весьма актуальна. Для читателя, который всю жизнь работал со сталью и алюминием, сам термин «композитный материал» может звучать абстрактно. Между тем суть его проста и наглядна. Это сочетание армирующего волокна и эпоксидной, полиэфирной или другой смолы. Стекло- или углепластик несёт нагрузку, а полимер связывает его в единое целое и защищает от внешних воздействий. В результате получается материал, обладающий высокой прочностью и жёсткостью при малой плотности.
Экономика перехода: цена, масса и стоимость владения
Стеклопластик — наиболее распространённый и экономически доступный композит. Стеклянные волокна в полимерной матрице дают сочетание лёгкости, коррозионной стойкости, хороших прочностных характеристик и отличных звуко- и теплоизоляционных свойств. Благодаря оптимальному соотношению цены и производительности, стеклопластик находит широкое применение для несиловых и малонагруженных элементов: баков для воды и реагентов, хопперов для сбора мусора, крышек люков, брызговиков, панелей корпуса, декоративных элементов.
Углепластик — более дорогой и технологичный материал. Его плотность на 35–40% меньше, чем у алюминия. Удельная прочность и жёсткость значительно превосходят показатели стеклопластика. Однако высокая стоимость сырья и энергоёмкость производственных процессов делают его экономически целесообразным только для ответственных силовых элементов (рам, кузовных каркасов, бамперов), где каждый килограмм веса имеет высокую ценность. В ряде случаев применяются гибридные материалы, сочетающие углеродное и стеклянное волокно, а также композиты, армированные кевларом.
Для сравнения: плотность стали составляет около 7850 кг/м³, алюминия — примерно 2700 кг/м³. Значения у стеклопластика (GFRP) равны 1800–2000 кг/м³, а углепластика (CFRP) — в районе 1600 кг/м³. Иными словами, вес стеклопластика составляет примерно одну седьмую часть нержавейки и половину «крылатого» металла. При этом удельная прочность углепластика в пять раз превышает аналогичный показатель стали и почти вдвое — алюминия. Удельная жёсткость также многократно превосходит возможности привычных в машиностроении материалов.
Таким образом, замена металлических компонентов на стекловолоконные композиты даёт снижение массы на 40–60% при сохранении структурных характеристик. Переход на углепластик обеспечивает весовые потери в диапазоне 50–70% по сравнению с традиционными материалами. Масса рам тяжёлых грузовиков получается на 37–45% меньше при применении углеродного волокна.
Анализ стоимости жизненного цикла учитывает все затраты: первоначальную цену, эксплуатационные расходы на топ-
ливо или электроэнергию, на обслуживание и ремонт, и на утилизацию. Высокая начальная цена композитов может быть компенсирована долгосрочной экономией. Снижение веса даёт сбережение топлива. Отсутствие коррозии исключает дорогостоящее регулярное обслуживание и покраску. Увеличение полезной нагрузки повышает производительность каждой смены. Исследования для строительных конструкций показывают, что использование композитов способно снизить общие затраты на 14–29% по сравнению с альтернативами.
«Изделия из композита в среднем дороже на 10–15%, а срок их эксплуатации увеличивается в три раза, что полностью окупает вложения в приобретение таких машин», — отмечает генеральный директор ООО «Завод КДМ» Ольга Соловьёва.
С точки зрения бережливости каждые 10% снижения общей массы транспортного средства обеспечивают повышение топливной экономичности на 6-8%. В условиях нестабильности с поставками дизеля для работающих круглые сутки КДМ это прямое уменьшение затрат эксплуатационного бюджета.
Для электрических комбинированных машин снижение веса приобретает ещё большее значение. Лёгкий корпус и компоненты позволяют либо увеличить запас хода на одной зарядке, либо использовать менее мощный и, соответственно, более дешёвый двигатель с тяговой батареей меньшей ёмкости. Экономия на стоимости батареи может достигать 900–1000 долларов. В мировой практике показательным примером служит электрическая подметальная машина
Elgin Broom Bear Electric, где именно облегчение конструкции стало основным условием жизнеспособности проекта.
Не менее важен рост полезной нагрузки. По данным американского производителя кузовов Brand FX Body Company, типичный стальной сервисный борт весит около 566 кг, гибридный алюминиево-стекловолоконный аналог — 268 кг, а углепластиковая грузовая платформа — 181 кг. Разница составляет 363 кг, которые полностью переходят в увеличение полезной нагрузки. Для коммунальной техники это даёт возможность перевозить больше реагентов за один рейс либо использовать более лёгкое и экономичное шасси. Переход на композитный бортовой отсек, к примеру, позволяет снизить класс шасси с четвёртого на третий, что экономит 2000–3000 долларов только на раме, не считая последующих выгод в виде топлива и страховки.
Уменьшение массы положительно сказывается и на манёвренности. Более лёгкий снегоотвал обеспечивает меньший угол атаки на переднюю ось транспортного средства, что улучшает управляемость и снижает износ дорожного покрытия. Такой принцип заложен в конструкцию плуга Bucher Polyx, специально спроектированного с учётом минимизации веса.
Коррозия: почему композиты выигрывают у стали и алюминия
Для машины, которая месяцами работает в условиях постоянного воздействия солей и химических реагентов, коррозия является, пожалуй, основным фактором, ограничивающим срок службы. Металлы требуют постоянной и дорогостоящей защиты. Обычная сталь нуждается в горячем цинковании, однако это анодное покрытие легко нарушается при механических ударах и царапинах, после чего ржавчина начинается с места повреждения и распространяется под слоем цинка. Ещё серьёзнее проблема гальванической коррозии, возникающей при контакте стали с более благородными металлами во влажной среде.
Алюминий обладает естественной оксидной плёнкой, защищающей основной металл от окисления. Сплав 5052 содержит минимальное количество меди и превосходно противостоит солевой воде. Сплав 6061 хорошо переносит атмосферную коррозию, однако в условиях высоких концентраций хлоридов — а именно такова среда зимней эксплуатации КДМ — и он уязвим. Нержавеющая сталь марки 316, так называемая морская, обеспечивает превосходную стойкость в агрессивных средах, но её стоимость значительно выше, чем у обычной стали или алюминия.
Зато композиты обладают практически полным иммунитетом к ржавчине, так как в структуре стекло- и углепластика нет металлов, подверженных окислению. Полимерная матрица химически инертна к кислотам, щелочам, солям, моющим средствам и влаге. Это делает стекло- и углепластик эффективным материалом для ёмкостей, в которых хранятся вода, жидкие реагенты и пескосоляная смесь.
Для объективной оценки коррозионной стойкости материалов применяют стандартизированные методы испытаний — прежде всего ASTM B117 и его международный аналог ISO 9227. Эти стандарты описывают процедуру ускоренных испытаний в камере солевого тумана с пятипроцентным раствором хлорида натрия. Длительность теста варьируется от 24 часов для быстрой диагностики до 2000 часов и более для строгих требований. Например, 240 часов испытаний в нейтральном солевом тумане считаются эквивалентными примерно одному-двум годам реальной эксплуатации.
Однако у этих методов есть существенные ограничения. Камера создаёт чрезвычайно агрессивную среду, которая не всегда адекватно моделирует сложные реальные условия с чередованием увлажнения и высыхания, замораживания и оттаивания, воздействием ультрафиолета и механических нагрузок. Поэтому стандарты солевого тумана отлично подходят для контроля качества и сравнения материалов в лабораторных условиях, но не могут точно прогнозировать срок службы в реальном мире.
Для композитных материалов тесты ASTM B117 и ISO 9227 используются с иной целью: для оценки стойкости полимерной матрицы и адгезии между волокном и смолой при длительном воздействии влаги и солей. В целом же для композитов достаточно ссылки на их химическую инертность и отсутствие механизма коррозии, свойственного металлам.
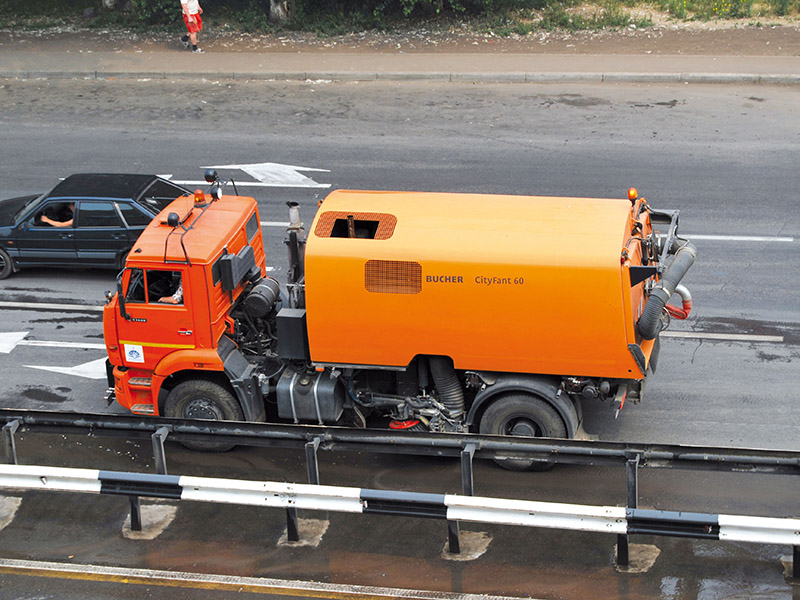
Мировые производители коммунальной техники используют композитные материалы не первый год. Швейцарская компания Bucher Municipal активно применяет их в серии компактных подметально-уборочных машин CityCat.
Кузовные панели, крышки, бочки и другие элементы выполнены из полимеров, что обеспечивает лёгкость, манёвренность и коррозионную стойкость для круглогодичной эксплуатации. Модель CityCat V20 при общей массе 4,8 т обладает грузоподъёмностью 2,1 т, а VR50 с гидростатическим управлением четырьмя колёсами развивает скорость до 40 километров в час — результат оптимизации компоновки и облегчения конструкции.
Американская Elgin Sweeper в модели Broom Bear с одиночным двигателем добилась снижения общего веса машины именно за счёт композитов. В качестве опции предлагается 50-галлонный вспомогательный топливный бак из композитного материала. Швейцарская Aebi Schmidt выпускает гибридные варианты машин, в частности Flexigo 150, которые могут комплектоваться как стандартным металлическим оборудованием, так и композитными элементами.
Финская Hilltip устанавливает лёгкие композитные бочки на электрические комбинированные снегоочистители IceStriker, чтобы увеличить вместимость без превышения весовых ограничений шасси. Компания Arctic Vehicle использует 200 кг углепластика для производства компонентов снегоуборочной техники.
Российские производители: композитные ёмкости и отвалы
В России ситуация с внедрением композитов в конструкцию КДМ складывается интересным образом. Большинство производителей продолжают использовать сталь с антикоррозийной защитой, применяя полимеры лишь точечно: для баков, цистерн и отвальных ножей.
«С момента выпуска первой комбинированной дорожной машины в 1963 году и до 2010 года при изготовлении навесного оборудования: пескоразбрасывающих кузовов, баков для воды — мы, как и другие отечественные производители, использовали преимущественно металл. В начале 2000-х годов композитные материалы начали активно применяться в европейском машиностроении.
Мы всегда изучали опыт мировых компаний по производству техники для содержания дорог, их новые решения и начали внедрять адаптированные разработки для отечественного рынка. Также с 2010 года на российском рынке начали появляться соответствующие технологии, и встал вопрос о создании КДМ с композитными ёмкостями вместо металлических.
Потому мы первыми начали сотрудничество с отечественными предприятиями-производителями таких баков в России и совместно создали новый продукт. С 2020 года мы полностью отказались от металлических решений для жидких материалов. Сегодня при изготовлении наших КДМ используются современные композитные ёмкости объёмом от 3 до 16,8 м3. Они производятся по специальной технологии, не подвержены коррозии и служат в три раза дольше, чем металлические», — рассказывает Ольга Соловьёва.
По её словам, композит активно применяется при производстве навесного оборудования с 2015 года. За это время практика показала, что материал способен выдерживать экстремально высокие и низкие температуры, изделия из современных композитов устойчивы к ударам и механическим повреждениям. В 2026 году смоленский производитель предлагает рынку как классические отвалы из металла, так и композитные: передние и боковые. Помимо перечисленных преимуществ, они обладают большей скользкостью, что позволяет увеличивать ширину обработки дорожного полотна и повышать скорость уборки.
Первую модификацию пескоразбрасывающего кузова из композита, КДМ ЭД-244КМА на шасси КАМАЗ-53605, компания представила в 2024 году. Объём ёмкости составляет 6,5 кубического метра, что на 8% больше, чем у металлического аналога, а баки вмещают 1,5 кубометра увлажнённой соли. Свойства материала включают обеспечение скольжения пескосоляной смеси, что исключает зависание на стенках, обеспечивает ударопрочность, антикоррозийность, износостойкость и термостабильность. Применение отечественного композита обеспечивает 95% локализации. По истечении срока эксплуатации материал может быть направлен на переработку в качестве вторсырья.
Использование стекло- и углепластика становится всё более популярным в отрасли, поэтому предприятие готовит к выходу на рынок новые решения, отмечает Ольга Соловьёва. В 2024–2025 годах завод уже расширил линейку навесного оборудования многофункциональными гибкими отвалами КИП34 и КИП40 с изменяемой геометрией, совмещающие функции городского поворотного, прямого снегоуборочного и скоростного. Ширина обрабатываемой полосы достигает 3,5 метра, масса составляет 830 килограммов. Материал характеризуется износостойкостью, ударопрочностью и термостабильностью.
Всего предприятие производит более 30 видов навесного оборудования из металла и композита. Около 23% оборудования: баки, отвалы, защитные кожухи, отражатели — изготавливают из композитных материалов.
Далеко не все российские производители следуют путём смоленского завода. АО «Кургандормаш» делает ставку на металл с антикоррозийной защитой. Бункеры создают из цельногнутого листа низколегированной или нержавеющей стали. Заявлены антикоррозийная обработка и гарантия от сквозной ржавчины. Полимеры применяют лишь в водозаправочном контуре: КДМ на шасси КАМАЗ комплектуют стальной или пластиковой цистерной для воды.
АО «КОММАШ» из Арзамаса также ориентируется на металл.
У модели КО-829А1 установлена стальная цистерна объёмом 7,5 м3 с опцией исполнения из нержавеющей стали. Из этого же материала сделана внутренняя шахта пескоразбрасывателя. Данные о применении композитов в силовых узлах этого предприятия отсутствуют. Мценский завод «Коммаш» выпускает целую линейку основных моделей КДМ, однако об использовании композитных материалов в их конструкции заявлений не было. «Меркатор Холдинг» использует полимерные и композитные решения преимущественно в плужном оборудовании.
Поставщики навесного оборудования предлагают неметаллические узлы как опции: бункеры пескоразбрасывателей из высокомолекулярного пластика наряду со сталью и нержавейкой, пластиковые баки поливомоечного оборудования, поворотные композитные отвалы и композитные ножи. Например, боковой отвал из сверхвысокомолекулярного полиэтилена с полосой обработки 2,3 метра применён на КДМ-7881180 «СмолМаш» на шасси КАМАЗ-К4146, при этом бункер машины выполнен из нержавеющей стали объёмом 14 м3.
Стойкость и ремонтопригодность: что важно знать эксплуатанту
Справедливости ради необходимо затронуть и тему ремонта. Стальной отвал или бак можно заварить в полевых условиях, в гараже, силами штатного слесаря. С композитом так не получится. Восстановление повреждённого стеклопластикового или углепластикового элемента требует специальных знаний, материалов и технологий.
«Здесь большую роль играют сами свойства композита, в частности его высокая устойчивость к различным воздействиям. Компании, работающие в дорожной сфере, активно обмениваются опытом, поэтому участники этого рынка уже привыкли к композитам и знают о них всё», — утверждает Ольга Соловьёва.
В вопросах экологического воздействия с композитами не всё однозначно. С одной стороны, снижение веса ведёт к уменьшению расхода топлива и выбросов углекислого газа в процессе эксплуатации. С другой — производство углеродного волокна чрезвычайно энергоёмко. На один килограмм продукта генерируется от 20 до 40 кг эквивалента CO₂, тогда как для алюминия этот показатель составляет 8–12 кг, а для стали — около 1,9 кг. Для компонентов с коротким сроком службы экологические выгоды от облегчения могут быть нивелированы высоким углеродным следом производства.
Но куда больше проблем с утилизацией. Металлы обладают высоким потенциалом вторичного использования: коэффициент переработки алюминия превышает 90%, сталь широко рециклируется. Для композитов ситуация иная: текущие технологии позволяют извлекать лишь небольшую долю волокон с существенной потерей качества, что ограничивает возможности повторного применения. Сжигание с получением энергии или захоронение на полигоне противоречат принципам циклической экономики.
Развитие технологий переработки композитов остаётся ключевым направлением для будущих исследований. Смоленский
«Завод КДМ» заявляет о возможности передачи композитных компонентов на переработку как вторсырья, однако пока это скорее исключение, чем отраслевое правило.
«Использование композитных бочек. Когда они только появились на рынке, были сомнения в эффективности такой технологии. Теперь же она доказана, и эти решения представлены практически у всех производителей. В то же время в навесном оборудовании металл, как проверенная классика, тоже пользуется большим спросом в отрасли. Технологии развиваются, как и сами производства.
Дорожная сфера всегда связана с бюджетным финансированием. Многие компании-эксплуатанты здесь — государственные или муниципальные, так что закупки техники всегда проводятся согласно законодательству и исходя из оптимальной стоимости машин. В то же время есть коммерческие дорожные компании, которые стремятся расширить функционал эксплуатируемого оборудования и увеличить срок его полезного использования. Они быстрее могут использовать новые технологии», — рассуждает Ольга Соловьёва.
Время покажет, насколько быстро композиты станут отраслевым стандартом, а не уделом отдельных производителей. Одно можно сказать точно: игнорировать этот тренд уже не получится. Машина, которая не спит круглый год и работает в суровых условиях, заслуживает материалов, способных выдержать эту нагрузку без потерь. И композиты, судя по всему, именно таковыми являются.
Текст: Артём Щетников






Сообщить об опечатке
Текст, который будет отправлен нашим редакторам: